Carbide Burr Shapes: The 13 Standard Profiles and What Each Is For
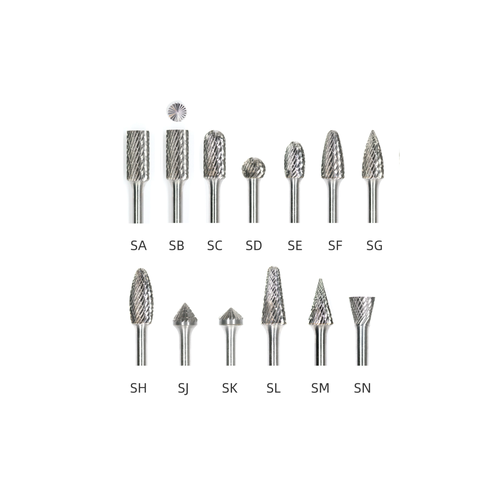
There are 13 standard carbide burr shapes, coded SA through SN. The letter is the shape; Most buyers who order the wrong burr have the material and the cut figured out. The problem is reach: they pick a profile that can't physically get at the surface. An SA where the job needs an end cut, a ball where a fillet was needed, a flame where the corner has to be square.
This chart covers all 13 profiles: what each one reaches and where each one fails. If you already know your shape code and just need speed data, head to the carbide burr RPM chart instead.
How Burr Shapes Are Coded
The 13-shape system is set out in ISO 7755 (hardmetal burrs), and the same SA–SN letters turn up in North American and European catalogues alike. Every burr we supply follows this coding, so a shape code on your purchase order will match what arrives.
Two things about the code trip up first-time buyers.
First, the letter is the shape, the number is the size. SA-1 through SA-9 are nine sizes of one shape. A catalogue listing "SA-1, SA-2, SA-3…" isn't offering nine shapes, just nine diameters and lengths of the same cylinder. And the number doesn't run on a universal scale. SA-5 and SD-5 are both "size 5" within their own families, but the two heads aren't the same dimension.
Second, similar-looking codes are genuinely different tools. SA, SB and SC are all cylinders. In use they behave nothing alike. The difference is entirely at the end of the head.
We can cross-reference DIN to ANSI on request. Send the drawing and we'll confirm the equivalent before you order.
The 13 Shapes at a Glance
Code
Shape
What the end looks like
Best used for
Where it fails
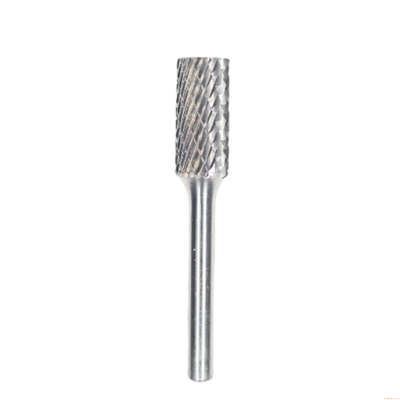
SA
Cylindrical, no end cut
Flat top, no teeth on the top
Straight edges, weld dressing on plate, finishing slot walls
Cannot plunge — the flat face rubs and burnishes instead of cutting
SB
Cylindrical, with end cut
Flat top with cutting teeth
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
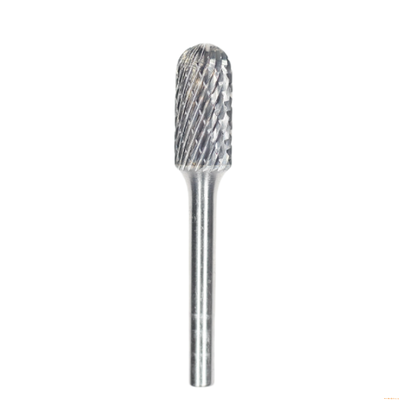
SC
Cylindrical, radius end
Rounded corner on a cylindrical body
Rounded corner on a cylindrical body
Tilting the tool leaves a visible step at the radius
SD
Ball
Full sphere
Contoured surfaces, radii, hollowing, deburring inside curves
Small contact patch — wears fast if you lean on it
SE
Oval (egg)
Elliptical
Soft contours, blending on curved castings, aluminium and brass
Will not sit flat; poor choice for flat-bottom work
SF
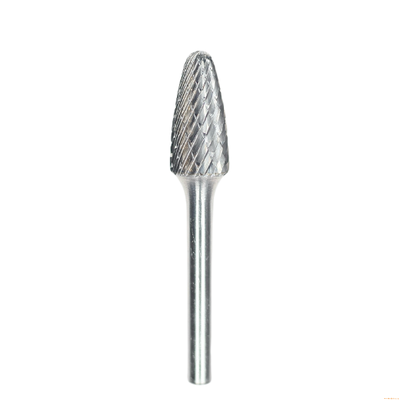
Tree, radius end
Tapered body, rounded top
Bottom of deep pockets, internal fillets, cavity work
Long reach invites chatter — keep overhang short
SG
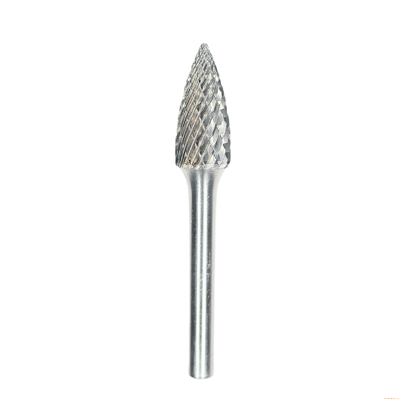
Tree, point end
Tapered body, pointed top
Starting a hole, chamfering, tight internal corners, opening narrow slots
The point is the weakest section; avoid side loading
SH
Flame
Flame profile
General deburring, weld seams, mixed contours — the best single-burr compromise
Good at many jobs, best at none
SJ
Cone, 60°, radius
60° included angle
Chamfering, deburring hole edges, 60° seat preparation
Angle must match the print or the seat will not seal
SK
Cone, 90°, radius
90° included angle
Chamfering, countersink preparation, edge breaking
Same — verify the angle before ordering
SL
Taper, radius end
Long taper with rounded tip
Tapered slots, dovetail forms, narrow angled recesses
A slightly bent shank makes a taper run out immediately
SM
Cone, point end
Sharp-pointed cone
Deburring small holes, fine detail, scribing
Tip is very fragile; unsuitable for heavy stock removal
SN
Inverted cone
Cone with the tip inverted
Back deburring, chamfering the far side of a through hole, T-slots
Needs clearance behind the workpiece
Five profiles cover most of our catalogue: SA, SB, SC, SG and SL. That's what die, mould, weld and fabrication work actually asks for. All 13 are available to order;
Cylindrical, Tree, Ball or Cone: Choosing by Task
Shape selection should start from the surface, not from the catalogue. Work backwards from what you need to reach:
Your task
Start with
Why this one
Deburring a straight edge or weld seam
SA, SC
Flat side wall presents the most teeth to a straight edge
Enlarging or opening a hole
SB, SG
Both cut on the end, so they can feed axially
Blending a fillet into a flat face
SC, SD
Radius matches the fillet without undercutting the face
Hollowing a curved surface
SD, SE
Spherical and elliptical profiles follow curvature in any direction
Cleaning the bottom of a deep pocket
SF, SL
Tapered body reaches past the walls without rubbing them
Back chamfering a through hole
SN
Only profile designed to cut on the far side
Chamfering a hole edge
SJ, SK
Fixed included angle gives a repeatable chamfer
One burr for mixed general work
SH
Flame profile is the accepted general-purpose compromise
Shape and Cut Have to Be Chosen Together
The shape decides where the burr can reach; the cut decides how it behaves once it's there. Specify one without the other and you get a tool that fits the job but finishes badly.
Single cut has one flute direction. It removes material fast and clears large chips, which suits aluminium, brass, copper and soft steel. Those same long chips are why it clogs on gummy materials without a lubricant.
Double cut has a cross-hatch tooth pattern. It breaks chips into small fragments, cuts more smoothly and gives noticeably better control at the same feed. That makes it the default for stainless, hardened steel and any job where surface finish matters. Roughly three quarters of the burrs in our own catalogue are double cut, because that's what European and North American machine shops order for steel and stainless.
Non-ferrous (aluminium) cut is a coarse single flute with deep gullets, designed to stop aluminium welding itself to the teeth. On 6061 or casting alloys, a standard double cut will cost you more in cleaning time than the right tool costs to buy.
Diamond cut is a separate category entirely, for hardened steel above 55 HRC, ceramics and carbide itself.
Tooth geometry and flute count change how aggressively a given shape cuts, whichever cut you choose. That's covered separately in how carbide burr tooth geometry affects cutting performance.
Six Mistakes That Account for Most Wrong Orders
Ordering SA when the job needs SB. Both are cylinders, and the difference is invisible in a thumbnail photo. SA has a plain flat end and can't plunge. If any part of the operation feeds the tool into the work along its axis, you need SB. See cylindrical SB burrs.
Mixing 6 mm and 1/4" shanks. 1/4" is 6.35 mm. A 6 mm shank will slide into a 1/4" collet but only grips a narrow band and slips under load; a 1/4" shank won't go into a 6 mm collet at all. Both sizes are common in our range — 1/4" is roughly half the catalogue, 6 mm most of the rest — so check which collet your grinder actually has. The same trap applies to 3 mm versus 1/8" (3.175 mm).
Choosing head size for reach rather than for the grinder. A larger head needs more torque and runs at lower RPM. Put a 1/2" head on a low-power die grinder and you get chatter, not faster removal. Our speed and feed reference gives the ceiling by head diameter and material.
Picking a shape by appearance. A ball looks versatile, and on curved surfaces it is. On a flat edge the contact patch is a single point, which is why ball burrs wear out fastest in shops that deburr plate.
Ignoring the angle on cone burrs. SJ is 60°, SK is 90°. If a screw seat needs to seal, a chamfer at the wrong included angle will leak however clean the finish looks.
Buying a burr to fix a hardness problem. Carbide burrs cut hardened steel, stainless and cast iron comfortably, but not every grade suits every hardness. If the tool is glazing instead of cutting, you need a different grade or a diamond burr. Changing the shape won't fix it.
How to Specify a Burr Order
For an accurate quote we need five things: shape code and size (SA-5, for example), head diameter × length, shank diameter, cut type and quantity. If all you have is a drawing or a sample, send either. We'll identify the profile and confirm the equivalent code before production.
If you'd rather have a stocked assortment than individual sizes, carbide burr sets put the common shapes in one case. That's usually the cheaper way to work out which profiles your work actually needs.
Not sure which profile you need? Tell us the material, the feature you're deburring or blending, and the tool you're running it in. We'll recommend a shape, a cut and a starting RPM. If no standard profile will reach the feature, we can make a custom head to your drawing.
FAQ
What do the letters SA, SB and SC mean on a carbide burr?
They're shape codes from ISO 7755, used in North American and European catalogues alike. SA is a cylinder with no end cut, SB is the same cylinder with an end cut, and SC has a radius end. The letter defines the profile; the number defines the size within it.
What is the difference between SA and SB burrs?
Only the end. SA has a plain flat face with no cutting teeth, so it works on side walls but can't be plunged. SB has teeth across the end face, so you can feed it straight into the work to open holes or square corners.
How many standard carbide burr shapes are there?
Thirteen: SA, SB, SC, SD, SE, SF, SG, SH, SJ, SK, SL, SM and SN. Custom and modified profiles exist too, but those thirteen cover almost all standard deburring, blending and stock removal work.
Can I use a 6 mm shank burr in a 1/4" die grinder?
Only if the collet is genuinely 6 mm. 1/4" is 6.35 mm, so a 6 mm shank sits loose in a 1/4" collet and slips under load. A 1/4" shank won't fit a 6 mm collet at all. Check the marking on the collet instead of assuming.
Single cut or double cut for stainless steel?
Double cut. The cross-hatch pattern breaks chips small, cuts more smoothly and gives better control in work-hardening alloys. For aluminium, brass and soft steel, single cut is better when fast stock removal and chip clearance matter more than finish.
Which burr shape is best for general deburring?
There is no single "best" shape for every job, because the right burr depends on the edge or contour you are cleaning. However, a few shapes cover most general deburring tasks: SA-5, SC-5, SF-5, SG-5
सामग्री और हेड व्यास द्वारा कार्बाइड बर्र आरपीएम चार्ट
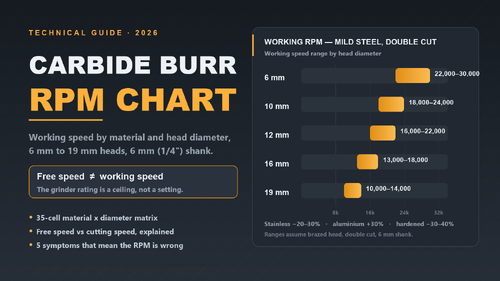
अधिकांश डाई ग्राइंडर 20,000-30,000 आरपीएम पर रेट किए जाते हैं, और कुछ वायवीय मॉडल 50,000 का दावा करते हैं। लगभग हर कार्बाइड बर्र विफलता जो हम देखते हैं - ग्लेज़िंग, क्लॉगिंग, चिप वाले फ्लूट्स, एक ब्रेज़्ड हेड का ढीला होना - एक संख्या को गलत पढ़ने का पता लगाती है:ग्राइंडर पर छपा आरपीएम स्पिंडल की फ्री स्पीड है, कट में बर्र की वर्किंग स्पीड नहीं।
यह चार्ट हेड व्यास और सामग्री के अनुसार वर्किंग स्पीड रेंज देता है। यह मानक डबल कट, ब्रेज़्ड-हेड कार्बाइड बर्र के लिए 6 मिमी (1/4") शैंक पर बनाया गया है। जहां प्रकाशित निर्माता चार्ट असहमत हैं - और वे करते हैं, एक ही हेड आकार पर 3x तक - हम रूढ़िवादी मान लेते हैं और ऐसा कहते हैं।
चार्ट: सामग्री और हेड व्यास के अनुसार वर्किंग आरपीएम
सामग्री
6 मिमी
10 मिमी
12 मिमी
16 मिमी
19 मिमी
माइल्ड स्टील
22,000-30,000
18,000-24,000
16,000-22,000
13,000-18,000
10,000-14,000
स्टेनलेस स्टील
16,000-21,000
13,000-17,000
12,000-16,000
10,000-13,000
7,000-10,000
कास्ट आयरन
24,000-33,000
20,000-26,000
18,000-24,000
14,000-20,000
11,000-15,000
एल्यूमीनियम और सॉफ्ट अलॉय
28,000-39,000
23,000-31,000
21,000-28,000
17,000-23,000
13,000-18,000
कॉपर और पीतल
27,000-37,000
22,000-30,000
20,000-27,000
16,000-22,000
12,000-17,000
कठोर स्टील, HRC 45+
14,000-19,000
11,000-15,000
10,000-14,000
8,000-11,000
6,000-9,000
प्लास्टिक और GRP
15,000-21,000
12,000-17,000
11,000-15,000
9,000-12,000
7,000-10,000
फ्री स्पीड बनाम वर्किंग स्पीड
एक 50,000 आरपीएम स्पिंडल रेटिंग को चक में कुछ भी नहीं होने पर मापा जाता है। उस स्पिंडल पर 19 मिमी हेड लगाएं और कटिंग एज लगभग 3,000 मीटर/मिनट की यात्रा करता है - स्टील पर ब्रेज़्ड कार्बाइड एज बनाए रख सकने वाली सतह की गति से लगभग दस गुना। इसे वहां चलाएं और ब्रेज़ जोड़ मिनटों में ज़्यादा गरम हो जाता है; हेड पहले दिन विफल नहीं होता है, यह अगले सप्ताह, वर्कपीस में विफल हो जाता है। यही कारण है कि चार्ट में सबसे बड़े हेड 10,000-14,000 आरपीएम पर बैठे हैं: उन गति पर एज लगभग 600-850 मीटर/मिनट पर चलता है, जिसे ब्रेज़्ड कार्बाइड लगातार संभालता है।
एक सूत्र के साथ किसी भी सेल की जाँच करें
कटिंग स्पीड से वर्किंग स्पीड: N (rpm) = Vc (m/min) × 1000 ÷ (π × D (mm))
काम किए गए उदाहरण, प्रत्येक अपने चार्ट सेल के अंदर गिरते हुए:
माइल्ड स्टील में 12 मिमी हेड, लक्ष्य Vc ≈ 650 मीटर/मिनट → N ≈ 17,200 आरपीएम → सेल कहता है 16,000-22,000 ✓
स्टेनलेस में 12 मिमी हेड, Vc ≈ 470 → N ≈ 12,500 आरपीएम → सेल कहता है 12,000-16,000 ✓
एल्यूमीनियम में 12 मिमी हेड, Vc ≈ 845 → N ≈ 22,400 आरपीएम → सेल कहता है 21,000-28,000 ✓
कठोर स्टील में 12 मिमी हेड, Vc ≈ 420 → N ≈ 11,100 आरपीएम → सेल कहता है 10,000-14,000 ✓
चार्ट बस सामग्री प्रति रूढ़िवादी Vc बैंड के साथ यह सूत्र है - एल्यूमीनियम और तांबा तेजी से चलते हैं क्योंकि जोखिम चिप वेल्डिंग है, न कि एज हीट; कठोर स्टील धीरे-धीरे चलता है क्योंकि एज लोड का हर बिंदु ब्रेज़ जोड़ पर उतरता है।
सिंगल कट या डबल कट उस पंक्ति को बदलता है जिसे आप पढ़ते हैं
डबल कट(दो क्रॉसिंग फ्लूट्स) चिप को तोड़ता है: स्टील, स्टेनलेस, कास्ट आयरन के लिए इसका उपयोग करें। मध्य-श्रेणी से शुरू करें।
सिंगल कट(एक खुला फ्लूट) चिप को निकालता है: एल्यूमीनियम, तांबा, प्लास्टिक के लिए इसका उपयोग करें - चिपचिपी चिप सामग्री, जहां आप रेंज के शीर्ष पर जा सकते हैं क्योंकि क्लीयरेंस, गर्मी नहीं, सीमा है।
दोनों दिशाओं में एक चेतावनी: स्टेनलेस पर सिंगल कट बर्र न चलाएं - एक चौड़ा फ्लूट स्ट्रिंगी चिप को तोड़ नहीं सकता है और एज सतह को आपके खिलाफ काम-कठोर करता है। और एल्यूमीनियम में डबल कट बर्र चार्ट जो कुछ भी कहता है, उसके बावजूद सेकंड के भीतर लोड हो जाएगा।
गलत गति चलाने के पांच लक्षण
लक्षण
कारण
ठीक करें
चिप्स नीले / पुआल के रंग के हो जाते हैं
बहुत तेज - एज हीट ब्रेज़ टॉलरेंस से ऊपर
20-30% ड्रॉप करें, दबाव जांचें
बर्र एल्यूमीनियम में "लोड" / क्लॉग हो जाता है
चिपचिपी चिप के लिए बहुत धीमा, या नरम मिश्र धातु में डबल कट
एल्यूमीनियम पंक्ति में गति बढ़ाएं, सिंगल कट पर स्विच करें
चैटर मार्क्स, व्हिनिंग
हेड-टू-शैंक अनुपात के लिए बहुत तेज, ओवरहैंग बहुत लंबा
श्रेणी के नीचे तक गिरें, ओवरहैंग छोटा करें
एज मिनटों में सुस्त हो जाती है
बहुत धीमा - कटाई के बजाय रगड़ना
बर्र को बदलने से पहले 10-20% ऊपर गति बढ़ाएं
ब्रेज़ लाइन का रंग बदलना / बाद में हेड ढीला होना
लगातार फ्री-स्पीड रनिंग
ग्राइंडर रेटिंग को एक छत के रूप में मानें, कभी भी सेटिंग के रूप में नहीं
ये संख्याएँ कहाँ से आती हैं
ईमानदार चेतावनी: प्रकाशित बर्र आरपीएम चार्ट असहमत हैं - एक ही 1/2" हेड को ब्रांड के आधार पर 8,000 से 24,000 आरपीएम के बीच कहीं भी रेट किया गया है। हमारी रेंज ब्रेज़्ड कार्बाइड (लगभग 750-850 मीटर/मिनट निरंतर) के लिए कटिंग-स्पीड सीमाओं से प्राप्त की गई है, प्रकाशित निर्माता चार्ट के मुकाबले क्रॉस-चेक की गई है, और जहां स्रोत विरोधाभासी हैं वहां रूढ़िवादी पक्षपाती हैं। वे इंजीनियरिंग अनुमान हैं, बेंच-टेस्ट डेटा नहीं: जब आपकी मशीन, आपका फिक्स्चर या आपकी सामग्री अलग तरह से व्यवहार करती है, तो किसी भी चार्ट - जिसमें हमारा भी शामिल है - से ऊपर दिए गए पांच लक्षणों पर विश्वास करें।
अक्सर पूछे जाने वाले प्रश्न
क्या मैं किसी भी डाई ग्राइंडर में कार्बाइड बर्र का उपयोग कर सकता हूँ?
कोई भी डाई ग्राइंडर जो शैंक को स्वीकार करता है, हाँ - लेकिन गति का मिलान करें। 25,000 आरपीएम का इलेक्ट्रिक डाई ग्राइंडर लगभग 12 मिमी तक के हेड के लिए ठीक है; 50,000 आरपीएम के वायवीय मॉडल को थ्रॉटल किया जाना चाहिए या छोटे हेड के साथ फिट किया जाना चाहिए।
अगर मैं कार्बाइड बर्र को बहुत तेज चलाऊं तो क्या होगा?
पहले चिप्स का रंग बदलता है, फिर एज ग्लेज़ हो जाती है और कटाई बंद हो जाती है, फिर ब्रेज़ जोड़ कमजोर हो जाता है। विफलता आमतौर पर विलंबित होती है - वह बर्र जो "अचानक अपना सिर खो गया" कुछ दिन पहले बहुत तेज चलाया गया था।
मेरा बर्र सही गति पर भी एल्यूमीनियम में क्यों क्लॉग होता है?
गलत कट प्रकार, सबसे अधिक संभावना है। डबल कट फ्लूट्स नरम चिप्स को फंसाते हैं। सिंगल कट, या एल्यूमीनियम-कट (मोटे दाँत) पैटर्न, फिक्स है - एल्यूमीनियम में डबल कट बर्र को बचाने के लिए केवल गति पर्याप्त नहीं होगी।
कठोर स्टील या HRC 60 डाइस के लिए क्या गति है?
कठोर पंक्ति: 19 मिमी हेड के लिए 6,000-9,000 आरपीएम, 12 मिमी के लिए 10,000-14,000। यदि बर्र ठोस (ब्रेज़्ड नहीं) है, तो आप रेंज के शीर्ष पर बैठ सकते हैं - मानक 1/2" स्टील विकल्प के लिए हमारे1/2" SB-5 डबल कट बर्रदेखें।
क्या एक लंबा बर्र गति बदलता है?
लंबे फ्लूट्स और बड़े ओवरहैंग लीवर जोड़ते हैं। जब फ्लूट शैंक व्यास का 3x से अधिक होता है, तो रेंज के निचले हिस्से को लें और बर्र को काम करने दें।
निर्माता आरपीएम चार्ट इतने अलग क्यों हैं?
क्योंकि उनमें से कोई भी बेंच डेटा प्रकाशित नहीं करता है - बाजार में हर चार्ट, जिसमें हमारा भी शामिल है, एक सुरक्षा पूर्वाग्रह के साथ एक कटिंग-स्पीड गणना है। असहमति (3x तक) आपको बताती है कि चार्ट एक प्रारंभिक बिंदु है और पांच लक्षण वास्तविक फीडबैक लूप हैं।
मुझे कैसे पता चलेगा कि मेरा बर्र घिस गया है?
सिर्फ दिखने से नहीं। एक ग्लेज़्ड एज को ड्रेसिंग स्टोन से वापस ड्रेस किया जा सकता है; जब फ्लूट प्रोफाइल स्पष्ट रूप से गोल हो जाता है या री-स्पीडिंग के बाद भी हटाने की दर कम रहती है तो बर्र को बदलें।
कोटेशन प्राप्त करें
हमें वह सामग्री और हेड आकार बताएं जो आप चलाते हैं - हम इंच और मीट्रिक दोनों में SA, SB और SC श्रृंखला कार्बाइड बर्र का निर्माण करते हैं, और हम आपके आवेदन के लिए सही गति और कट प्रकार की पुष्टि करेंगे।
TCT एनुलर कटर गाइड: आकार, शैंक, सामग्री और औद्योगिक अनुप्रयोग
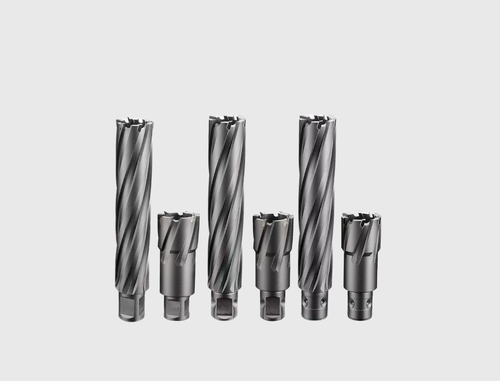
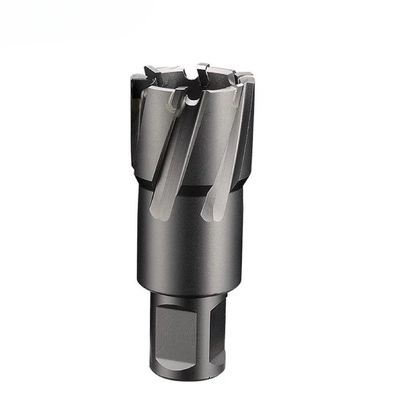
आधुनिक धातु कार्य और भारी औद्योगिक निर्माण में, छेद बनाने की दक्षता और सटीकता महत्वपूर्ण है। पारंपरिक ट्विस्ट ड्रिल अक्सर धीमी, ऊर्जा-गहन होती हैं, और कठोर मिश्र धातुओं के साथ काम करते समय तेजी से घिसने की संभावना होती है।TCT (टंगस्टन कार्बाइड टिप्ड) एनुलर कटरने तेज प्रवेश दर, बेहतर गर्मी प्रतिरोध और विस्तारित उपकरण जीवन प्रदान करके उच्च-प्रदर्शन ड्रिलिंग में क्रांति ला दी है।
यह व्यापक रूपरेखा TCT कोर ड्रिल के लिए तकनीकी डिजाइन, सामग्री उपयुक्तता, प्रमुख औद्योगिक अनुप्रयोगों और चयन मानदंडों की पड़ताल करती है।
1. TCT एनुलर कटर क्या है?
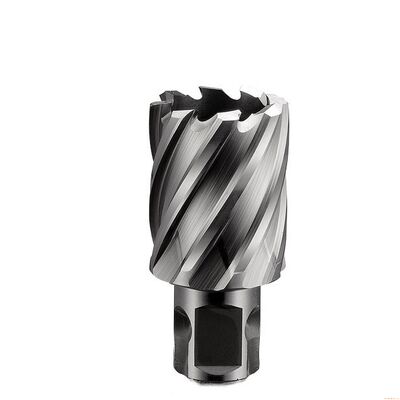
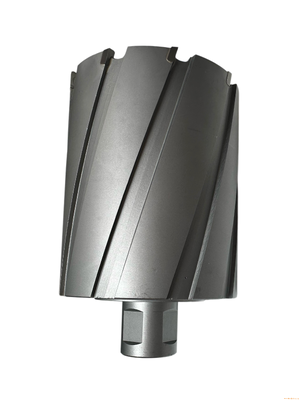
एकTCT एनुलर कटर(जिसे कार्बाइड-टिप्ड कोर ड्रिल बिट भी कहा जाता है) एक खोखला, विशेष कटिंग टूल है जिसका उपयोग चुंबकीय ड्रिल प्रेस, रेडियल ड्रिलिंग मशीनों और सीएनसी केंद्रों के साथ किया जाता है।
पारंपरिक ट्विस्ट ड्रिल के विपरीत जो पूरे छेद की मात्रा को चिप्स में परिवर्तित करते हैं, एक एनुलर कटर केवल छेद की बाहरी परिधि को काटता है। यह प्रक्रिया एक ठोस धातु केंद्र स्लग छोड़ती है, जिससे कटिंग घर्षण, मशीन पावर की खपत और ड्रिलिंग का समय काफी कम हो जाता है।
एनुलर कटिंग के मुख्य लाभ:
ऊर्जा-कुशल:ठोस ड्रिलिंग की तुलना में केवल 1/3 से 1/4 सामग्री हटाता है।
बर्र-मुक्त छेद:बिना प्री-ड्रिलिंग या पायलट होल के चिकनी, सटीक और बर्र-मुक्त फिनिश का उत्पादन करता है।
तेज प्रवेश:मल्टी-टूथ ज्यामिति चिप लोड को समान रूप से वितरित करती है, जिससे फीड गति दोगुनी या तिगुनी हो जाती है।
2. तकनीकी विशिष्टताएँ और उपकरण इंजीनियरिंग
TCT एनुलर कटर की संरचनात्मक डिजाइन को समझना मांग वाले कटिंग वातावरण के लिए सही उपकरण का चयन करने में मदद करता है।
ए. दांत ज्यामिति और कच्चा माल
माइक्रो-ग्रेन वर्जिन कार्बाइड:प्रीमियम TCT कटर उच्च कठोरता और घर्षण प्रतिरोध प्रदान करने वाले मिश्र धातु स्टील कटर बॉडी से जुड़े 100% वर्जिन माइक्रो-ग्रेन टंगस्टन कार्बाइड इंसर्ट का उपयोग करते हैं।
स्टैगर्ड मल्टी-कट ज्यामिति:कार्बाइड टिप्स को चिप्स को छोटे टुकड़ों में तोड़ने के लिए विभिन्न आंतरिक, मध्य और बाहरी कटिंग कोणों के साथ ग्राउंड किया जाता है, जिससे टूल जैम को रोका जा सके और स्पिंडल लोड कम हो सके।
उन्नत ब्रेजिंग:फ्लैट-बॉटम सिल्वर ब्रेजिंग तकनीक कार्बाइड टिप्स और स्टील बॉडी के बीच उच्च बॉन्ड स्ट्रेंथ सुनिश्चित करती है, जिससे भारी फीड प्रेशर के तहत टिप के अलग होने की संभावना समाप्त हो जाती है।
बी. शैंक कॉन्फ़िगरेशन और मशीन संगतता
दुनिया भर में विभिन्न चुंबकीय ड्रिलिंग सिस्टम में फिट होने के लिए, TCT कटर मानक शैंक ड्राइव के साथ निर्मित होते हैं:
3/4" (19.05 मिमी) वेल्डन शैंक:डुअल फ्लैट स्पॉट कठोर क्लैंपिंग प्रदान करते हैं; अधिकांश वैश्विक चुंबकीय ड्रिल प्रेस में फिट होते हैं।
यूनिवर्सल शैंक:यूनिवर्सल फिटिंग के लिए फ्लैट स्पॉट और क्विक-कनेक्ट ग्रूव्स का संयोजन सुविधाएँ।
18 मिमी फेन क्विक-इन शैंक:यूरोपीय टूल-फ्री क्विक-चेंज आर्बर के लिए विशेष रूप से डिज़ाइन किया गया।
1-1/4" (31.75 मिमी) वेल्डन शैंक:भारी-भरकम, बड़े-व्यास वाले TCT कटर (60 मिमी+) पर उपयोग किया जाता है।
सी. आयाम और कट की गहराई (DOC)
कटिंग व्यास:कॉम्पैक्ट12 मिमीसे लेकर बड़े पैमाने पर100+ मिमीमानक आकार तक, कस्टम निर्माण क्षमताओं के साथ250 मिमी+में।
कट की गहराई (DOC):मानक स्टॉक गहराई में शामिल हैं35 मिमी, 50 मिमी, 75 मिमी, और 100 मिमी, अतिरिक्त-गहरी विकल्प उपलब्ध हैं150 मिमी और 200 मिमी DOCमें।
3. TCT बनाम HSS एनुलर कटर: तकनीकी तुलना
हाई-स्पीड स्टील (HSS) और टंगस्टन कार्बाइड टिप्ड (TCT) कटर के बीच चयन सामग्री की कठोरता, नौकरी की स्थिति और बैच आवश्यकताओं पर निर्भर करता है।
4. सामग्री संगतता और वर्कपीस उपयुक्तता
TCT एनुलर कटर कठोर, अपघर्षक, या गर्मी उत्पन्न करने वाली सामग्रियों को ड्रिल करते समय उत्कृष्ट होते हैं जहां HSS उपकरण तेजी से सुस्त हो जाते हैं:
उच्च-शक्ति संरचनात्मक स्टील:भारी आई-बीम, चैनल स्टील, Q345/Q460, और S355 संरचनात्मक प्लेटें।
स्टेनलेस स्टील्स:ऑस्टेनिटिक (304, 316) और डुप्लेक्स स्टेनलेस स्टील्स, वर्क-हार्डनिंग चुनौतियों पर काबू पाते हैं।
कठोर और घर्षण-प्रतिरोधी मिश्र धातु:घर्षण-प्रतिरोधी स्टील प्लेटें, बख्तरबंद प्लेट, और बुझाई/टेम्पर्ड टूल स्टील।
कास्ट आयरन और अपघर्षक धातुएँ:डक्टाइल आयरन, ग्रे कास्ट आयरन, और उच्च-सिलिकॉन एल्यूमीनियम मिश्र धातुएँ।
रेल ट्रैक और भारी स्टीलवर्क:गर्मी-उपचारित रेलवे ट्रैक, क्रेन बूम, और ट्रक चेसिस फ्रेम।
5. कार्य तंत्र और चिप निकासी
एक सफल कोर ड्रिलिंग प्रक्रिया कुशल चिप निकासी और थर्मल प्रबंधन पर निर्भर करती है:
सेंटर पायलट पिन संरेखण:पायलट पिन पंच मार्क का पता लगाता है, कट को संरेखित करता है, और कटिंग दांतों तक सीधे कूलेंट प्रवाह की अनुमति देने के लिए आंतरिक तेल वाल्व खोलता है।
परिधीय कटिंग:कार्बाइड दांत धातु में एक एनुलर ग्रूव काटते हैं। आंतरिक और बाहरी सर्पिल फ्लूट चिप्स को कटिंग ज़ोन से तेजी से बाहर निकालते हैं।
स्वचालित स्लग निष्कासन:छेद पूरा होने पर, एक आंतरिक स्प्रिंग पायलट पिन को आगे बढ़ाता है, तुरंत ठोस केंद्र धातु स्लग को बाहर निकालता है।
6. लक्षित उद्योग और क्षेत्र अनुप्रयोग
TCT कोर ड्रिल भारी औद्योगिक क्षेत्रों में आवश्यक हैं:
संरचनात्मक स्टील और भवन निर्माण:संरचनात्मक कॉलम, स्टील ट्रस, और गसेट प्लेटों में बोल्ट और कनेक्शन छेद ड्रिल करना।
ब्रिज इंजीनियरिंग और राजमार्ग अवसंरचना:स्टील गर्डर पुलों पर फील्ड रखरखाव, सुदृढीकरण, और स्प्लिस प्लेट स्थापना।
जहाज निर्माण, समुद्री और अपतटीय:डेक प्लेट संशोधन, पतवार असेंबली, और संक्षारक, उच्च-तन्यता समुद्री वातावरण में ड्रिलिंग।
रेलवे अवसंरचना:सिग्नलिंग उपकरणों, फिशप्लेटों और लोकोमोटिव मरम्मत के लिए रेल लाइनों की ऑन-ट्रैक ड्रिलिंग।
भारी मशीनरी और उपकरण:ट्रक चेसिस संशोधन, क्रेन बूम निर्माण, और खनन/कृषि घर्षण-प्लेट प्रसंस्करण।
7. चयन चेकलिस्ट--खरीदार गाइड और कस्टम निर्माण
मशीन आर्बर का मिलान करें:पुष्टि करें कि आपका चुंबकीय ड्रिल 3/4" वेल्डन, यूनिवर्सल, या क्विक-इन शैंक का उपयोग करता है या नहीं।
सामग्री की कठोरता की जाँच करें:स्टेनलेस स्टील, मिश्र धातु स्टील, या HRC 32 से ऊपर की सामग्री को संसाधित करते समय हमेशा TCT चुनें।
उचित DOC का चयन करें:सुनिश्चित करें कि कट की गहराई (DOC) वर्कपीस की मोटाई से कम से कम 5 मिमी अधिक हो।
मानक स्टॉक बनाम कस्टम OEM उत्पादन:
मानक आकार:निर्माता आमतौर पर तत्काल शिपमेंट के लिए नियमित व्यास और गहराई (35/50/75/100 मिमी DOC) का व्यापक इन्वेंट्री बनाए रखते हैं।
कस्टम इंजीनियरिंग:गैर-मानक व्यास (250 मिमी+ तक), अतिरिक्त-गहरे कटर (150-200 मिमी DOC), और कस्टम ज्यामिति को तकनीकी चित्र या नमूनों के आधार पर मांग पर उत्पादित किया जा सकता है।
निष्कर्ष
TCT एनुलर कटर भारी-भरकम धातु ड्रिलिंग के लिए अंतिम विकल्प का प्रतिनिधित्व करते हैं। माइक्रो-ग्रेन टंगस्टन कार्बाइड टिप्स को अनुकूलित दांत ज्यामिति के साथ जोड़कर, ये उपकरण कठोर और अपघर्षक धातुओं में बेजोड़ गति, थर्मल स्थिरता और उपकरण जीवन प्रदान करते हैं।
चाहे संरचनात्मक निर्माण, पुल निर्माण, या भारी उपकरण मरम्मत में काम कर रहे हों, सही TCT एनुलर कटर का चयन उच्च उत्पादकता और प्रति छेद कम समग्र लागत सुनिश्चित करता है।
1. परिचय: एचएसएस एनुलर कटर क्या है?
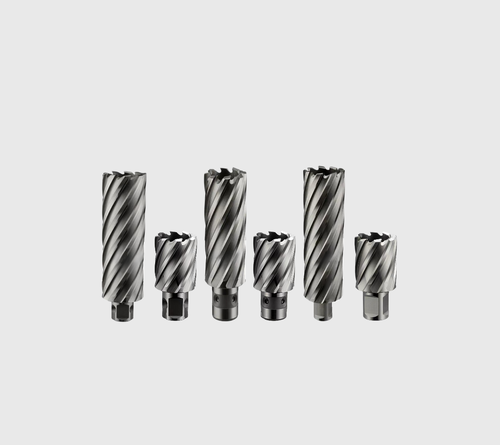
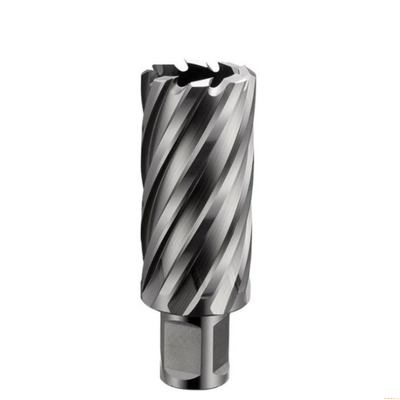
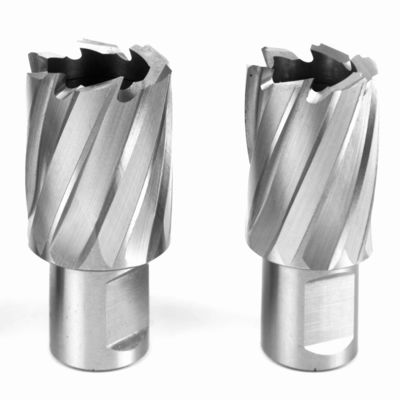
आधुनिक स्ट्रक्चरल स्टील फैब्रिकेशन, मेटलवर्किंग और हेवी कंस्ट्रक्शन में, दक्षता और छेद की गुणवत्ता सर्वोपरि है। हाई-स्पीड स्टील (एचएसएस) एनुलर कटर्स—जिन्हें आमतौर पर कोर ड्रिल, मैग ड्रिल बिट्स, या स्टील प्लेट कटरके रूप में भी जाना जाता है—ने प्रिसिजन होल-मेकिंग में क्रांति ला दी है।
पारंपरिक ट्विस्ट ड्रिल के विपरीत जो छेद के पूरे आयतन से सभी सामग्री को हटा देते हैं, एक एचएसएस एनुलर कटर केवल परिधि के चारों ओर काटता है। यह परिधीय कटिंग प्रक्रिया एक बेलनाकार कोर (या स्लग) बनाती है जो पूरा होने पर बाहर निकल जाती है, जिसके लिए काफी कम हॉर्सपावर, थ्रस्ट और समयकी आवश्यकता होती है, जबकि साफ, बर्र-मुक्त छेद मिलते हैं।
2. सामग्री ग्रेड: एम2 एचएसएस बनाम एम35 कोबाल्ट (5% को)
टूल लाइफ, कटिंग स्पीड और समग्र प्रदर्शन के लिए सही कच्ची सामग्री का चयन महत्वपूर्ण है। चेंगदू बाबोस टूल्स में, हम दो उद्योग-मानक हाई-स्पीड स्टील फॉर्मूलेशन का उपयोग करके प्रीमियम एचएसएस एनुलर कटर्स का निर्माण करते हैं:
एम2 हाई-स्पीड स्टील (मानक ग्रेड):
एम2 सामान्य-उद्देश्य वाले स्ट्रक्चरल स्टील ड्रिलिंग के लिए बेंचमार्क सामग्री है। यह टफनेस, वियर रेजिस्टेंस और लागत-दक्षता का एक उत्कृष्ट संतुलन प्रदान करता है, जिससे यह 400 एन/मिमी² तक की तन्यता ताकत वाले मानक कार्बन स्टील, माइल्ड स्टील और आयरन प्लेटों के लिए सबसे लोकप्रिय विकल्प है।
एम35 कोबाल्ट एचएसएस (5% कोबाल्ट):
5% कोबाल्ट के साथ संवर्धित, एम35 ग्रेड निरंतर हेवी-ड्यूटी लोडिंग के तहत बेहतर रेड हार्डनेस, थर्मल स्थिरता और वियर रेजिस्टेंस प्रदान करता है। यह विशेष रूप से टफ अलॉय, हार्ड स्ट्रक्चरल स्टील और स्टेनलेस स्टील (जैसे, 304, 316) की ड्रिलिंग के लिए इंजीनियर किया गया है, जहां गर्मी का निर्माण मानक टूल को समय से पहले घिस देता है।
3. मुख्य तकनीकी विनिर्देश और संगतता
शंक प्रकार
विभिन्न मैग्नेटिक बेस ड्रिलिंग मशीनों (मैग ड्रिल) और रेडियल ड्रिल प्रेस पर सार्वभौमिक फिटमेंट सुनिश्चित करने के लिए, एचएसएस एनुलर कटर्स कई मानकीकृत शंक डिजाइनों में उपलब्ध हैं:
3/4" (19.05मिमी) वेल्डन शंक:दो फ्लैट्स को ड्यूल स्क्रू क्लैंपिंग के लिए पेश करता है; दुनिया भर में सबसे व्यापक रूप से इस्तेमाल किया जाने वाला शंक (हौगेन, रोटाब्रॉच, निटो और बाबोस उपकरण फिट बैठता है)।
यूनिवर्सल शंक (19.05मिमी):वेल्डन फ्लैट्स को क्विक-चेंज ग्रूव के साथ जोड़ता है, जो विभिन्न टूलहोल्डर्स पर मल्टी-फिट संगतता प्रदान करता है।
फीन क्विक-इन शंक:विशेष फीन मैग्नेटिक ड्रिल पर क्विक-लॉकिंग सिस्टम के लिए इंजीनियर किया गया।
सामान्य व्यास और कटिंग गहराई (डीओसी)
हाई-रोटेशन होल साइज:Ø14मिमी, Ø18मिमी, Ø22मिमी, और Ø26मिमी (मानक एम12, एम16, एम20, और एम24 क्लीयरेंस बोल्टिंग अनुप्रयोगों से सटीक रूप से मेल खाते हैं)।
कटिंग डेप्थ रेंज:मानक श्रृंखला 30मिमीऔर 50मिमीडीओसी में; मोटी प्लेट संरचनाओं के लिए विस्तारित श्रृंखला 75मिमीऔर 100मिमीडीओसी में।
4. उन्नत ज्यामिति और इंजीनियरिंग विशेषताएं
एक हाई-परफॉर्मेंस एचएसएस एनुलर कटर को क्या अलग करता है, वह है इसकी आंतरिक टूथ ज्यामिति और प्रिसिजन मैन्युफैक्चरिंग प्रक्रिया:
थिन-वॉल मल्टी-एज ज्यामिति:कटिंग प्रतिरोध को कम करता है, चिप लोड को फ्लूट्स में समान रूप से वितरित करता है, और बिना चैटर के स्मूथ, वाइब्रेशन-फ्री होल फिनिश प्रदान करता है।
सीएनसी प्रिसिजन ग्राइंडिंग:पूरी तरह से सीएनसी-ग्राउंड फ्लूट्स टाइट कॉन्सेंट्रिसिटी और डायमेंशनल एक्यूरेसी की गारंटी देते हैं, जिससे होल ओवलिटी और टूल रनआउट समाप्त हो जाता है।
आंतरिक कूलेंट पायलट पिन संगतता:सेंट्रल पायलट पिन स्वीकार करने के लिए डिज़ाइन किया गया है जो कटिंग एज तक लगातार कटिंग फ्लूइड पहुंचाता है और स्लग इजेक्शन में सहायता करता है।
5. समस्या निवारण और रखरखाव युक्तियाँ
अपने एचएसएस कोर ड्रिल के ऑपरेशनल लाइफस्पैन को अधिकतम करने के लिए, इन सर्वोत्तम प्रथाओं का पालन करें:
हमेशा कूलेंट/लुब्रिकेंट का उपयोग करें:निरंतर आंतरिक कूलिंग ओवरहीटिंग को रोकती है, टूथ शार्पनेस को बनाए रखती है, और स्मूथ चिप इवैक्यूएशन सुनिश्चित करती है।
लगातार फीड प्रेशर बनाए रखें:फीड हैंडल को पल्स करने से बचें। स्थिर, फर्म दबाव मल्टी-एज टूथ ज्यामिति को धातु को साफ-सुथरा काटने की अनुमति देता है।
पायलट पिन कार्यक्षमता की जाँच करें:सुनिश्चित करें कि आंतरिक इजेक्टर पिन हर कट के बाद स्मूथ स्लग इजेक्शन की सुविधा के लिए स्वतंत्र रूप से चलता है।
6. बाबोस के साथ ओईएम और प्राइवेट-लेबल निर्माण
16 से अधिक वर्षों की विशेषज्ञता के साथ एक समर्पित डायरेक्ट कटिंग टूल निर्माता के रूप में, चेंगदू बाबोस कटिंग टेक कं, लिमिटेड।वैश्विक टूल ब्रांडों और औद्योगिक वितरकों के लिए पूर्ण प्राइवेट-लेबल और ओईएम/ओडीएम निर्माण साझेदारी प्रदान करता है।
कस्टम लेजर एचिंग:आपके कंपनी लोगो, कस्टम पार्ट नंबर और साइज स्पेसिफिकेशन्स की हाई-प्रिसिजन लेजर एचिंग सीधे टूल शंक पर।
अनुकूलित पैकेजिंग समाधान:व्यक्तिगत हेवी-ड्यूटी प्लास्टिक ब्लो-मोल्डेड ट्यूब, कस्टम कलर बॉक्स पैकेजिंग, और मल्टी-पीस कटर सेट।
लचीली ऑर्डर मात्रा:कस्टम-ब्रांडेड बैचों के लिए कम एमओक्यू, मिश्रित-साइज ट्रायल सपोर्ट के साथ।
100% गुणवत्ता आश्वासन:आईएसओ-अनुरूप ऑपरेटिंग मानकों के तहत कठोर निरीक्षण के लिए प्रत्येक कटर का हार्डनेस, रनआउट टॉलरेंस और सरफेस इंटीग्रिटी के लिए निरीक्षण किया जाता है।
7. अक्सर पूछे जाने वाले प्रश्न (एफएक्यू)
प्र: क्या एचएसएस एनुलर कटर्स का उपयोग स्टेनलेस स्टील पर किया जा सकता है?
ए: हाँ। स्टेनलेस स्टील अनुप्रयोगों के लिए, हम उच्च गर्मी और कार्य हार्डनिंग का सामना करने के लिए उचित कटिंग ऑयल के साथ एम35 कोबाल्ट (5% को) एचएसएस कटर्स को चुनने की पुरजोर सलाह देते हैं।
प्र: वेल्डन शंक और यूनिवर्सल शंक कटर्स के बीच मुख्य अंतर क्या है?
ए: वेल्डन शंक्स में सेटस्क्रू द्वारा रखे गए दो फ्लैट ड्राइव होते हैं, जबकि यूनिवर्सल शंक्स में विभिन्न मैग ड्रिल ब्रांडों पर व्यापक संगतता के लिए फ्लैट्स और एक क्विक-चेंज लॉकिंग रिंग ग्रूव दोनों शामिल होते हैं।
प्र: छोटे व्यास वाले छेदों के लिए एचएसएस को टीसीटी एनुलर कटर्स पर क्यों चुनें?
ए: एचएसएस एनुलर कटर्स उच्च टूथ टफनेस और इलास्टिसिटी प्रदान करते हैं, जिससे वे छोटे व्यास ( Ø20मिमी से नीचे) और पतली-दीवार वाली स्टील संरचनाओं पर मैनुअल या पोर्टेबल फीड की स्थिति में टूथ चप्पिंग के प्रति कम संवेदनशील होते हैं।
आज ही अपनी कस्टम ओईएम मूल्य सूची का अनुरोध करें
आधिकारिक वेबसाइट: industrial-cuttingtools.com
विनिर्माण फोकस:एचएसएस और टीसीटी एनुलर कटर्स | टंगस्टन कार्बाइड रोटरी बर्र्स | सॉलिड कार्बाइड एंड मिल्स
टंगस्टन कार्बाइड रोटरी बर्र्स का चयन करते समय, अधिकांश खरीदार कार्बाइड ग्रेड, कठोरता, या शैंक आकार पर ध्यान केंद्रित करते हैं - लेकिन अक्सर सबसे महत्वपूर्ण प्रदर्शन कारकों में से एक को अनदेखा कर देते हैं: टूथ ज्योमेट्री।
टूथ डिज़ाइन (जिसे फ्लूट या कटिंग पैटर्न भी कहा जाता है) सीधे कटिंग स्पीड, चिप रिमूवल एफिशिएंसी, सरफेस फिनिश, हीट जनरेशन और टूल लाइफटाइम निर्धारित करता है।
यदि आप एक टूल डिस्ट्रीब्यूटर, इंडस्ट्रियल बायर, या फैक्ट्री परचेजिंग मैनेजर हैं, तो टूथ ज्योमेट्री को समझना आपको प्रत्येक एप्लिकेशन के लिए सही कार्बाइड बर्र चुनने में मदद करेगा - और अनावश्यक टूलिंग लागत से बचाएगा।
कार्बाइड रोटरी बर्र्स में टूथ ज्योमेट्री क्या है?
टूथ ज्योमेट्री कार्बाइड बर्र हेड पर कटिंग किनारों के आकार, साइज़ और लेआउट को संदर्भित करती है। ये कटिंग टीथ हाई-स्पीड रोटरी ग्राइंडिंग द्वारा सामग्री को हटाते हैं, और टूथ स्ट्रक्चर नियंत्रित करता है:
- कितनी आक्रामक रूप से सामग्री हटाई जाती है
- बर्र कितनी स्मूथली कटती है
- चिप्स कैसे डिस्चार्ज होते हैं
- बर्र कितने समय तक चलती है
एक अच्छी तरह से डिज़ाइन किया गया टूथ पैटर्न कटिंग एफिशिएंसी को 30-50% तक बढ़ाता है और टूल वियर को काफी कम करता है।
कार्बाइड बर्र्स के सामान्य टूथ प्रकार
टूथ प्रकार
दिखावट
स्टील, कास्ट आयरन
विशेषताएं
सिंगल कट (SC)
एक दिशा में स्पाइरल टीथ
SS, अलॉय स्टील
तेजी से स्टॉक हटाना
डबल कट (DC)
क्रॉस-कट टीथ
स्टेनलेस स्टील, हार्डन्ड स्टीलस्मूथ फिनिश, स्थिर कटिंग
एल्यूमीनियम कट (AL)
बड़ा सिंगल फ्लूट
एल्यूमीनियम, पीतल, प्लास्टिक
एंटी-क्लॉगिंग
सिंगल कट बनाम डबल कट बनाम एल्यूमीनियम कट - प्रदर्शन तुलना
प्रदर्शन कारक
सिंगल कट
आक्रामक कटिंग
गर्मी के तहत स्थिरता
क्लीन कटिंग
★★★★
★★★
के लिए सर्वश्रेष्ठ
वाइब्रेशन स्टेबिलिटी
★★
★★★★
★★★
के लिए सर्वश्रेष्ठ
★
★★★★
★★★
वाइब्रेशन स्टेबिलिटी
★★
★★★★
★★★
के लिए सर्वश्रेष्ठ
स्टील, कास्ट आयरन
SS, अलॉय स्टील
एल्यूमीनियम, कॉपर
*
यदि आप मेटल वर्कशॉप या डिस्ट्रीब्यूटर्स को बेच रहे हैं, तो हमेशा अपने कैटलॉग में सभी 3 टूथ प्रकार शामिल करें - वे 90% बाजार की जरूरतों को पूरा करते हैं।टूथ ज्योमेट्री कटिंग प्रदर्शन को कैसे प्रभावित करती है
1. चिप रिमूवल एफिशिएंसी: बड़े फ्लूट डिज़ाइन चिप्स को तेज़ी से हटाते हैं (एल्यूमीनियम के लिए सर्वश्रेष्ठ), जबकि क्रॉस-कट टीथ चिप साइज़ को कम करते हैं (स्टेनलेस स्टील के लिए सर्वश्रेष्ठ)।
2. कटिंग स्पीड: आक्रामक फ्लूट ज्योमेट्री रिमूवल रेट को बढ़ाती है लेकिन इसके लिए उच्च RPM और स्थिर टूल्स की भी आवश्यकता होती है।
अनुशंसित ऑपरेटिंग स्पीड
बर्र हेड डायमीटर (rpm/min)
3mm(1/8")
6mm(1/4")
10mm(3/8")
12mm(1/2")
16mm(5/8")
अधिकतम ऑपरेटिंग स्पीड
90000
65000
45000
35000
25000
20000
उपयोगी रेंज
60000-80000
30000-45000
10000-50000
7000-30000
6000-20000
अनुशंसित शुरुआती स्पीड
80000
45000
25000
20000
15000
3. हीट जनरेशन: गलत टूथ प्रकार = अत्यधिक गर्मी = टूल वियर + वर्कपीस पर जलना।
उपयोगी रेंज
60000-80000
22500-60000
15000-40000
11000-30000
9000-20000
अनुशंसित शुरुआती स्पीड
80000
45000
30000
25000
20000
15000
उपयोगी रेंज
60000-80000
30000-45000
30000-40000
22500-30000
18000-20000
अनुशंसित शुरुआती स्पीड
80000
40000
30000
25000
20000
15000
उपयोगी रेंज
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
अनुशंसित शुरुआती स्पीड
80000
40000
25000
20000
15000
3. हीट जनरेशन: गलत टूथ प्रकार = अत्यधिक गर्मी = टूल वियर + वर्कपीस पर जलना।
4. वाइब्रेशन और स्टेबिलिटी: डबल कट बर्र्स वाइब्रेशन को कम करते हैं और कंट्रोल को बेहतर बनाते हैं - मैनुअल डाई ग्राइंडर ऑपरेशंस के लिए आदर्श।
5. टूल लाइफ: ऑप्टिमाइज़्ड टूथ ज्योमेट्री फ्रिक्शन और लोडिंग को कम करती है - बर्र लाइफ को 25-40% तक बढ़ाती है।
विभिन्न सामग्रियों के लिए सही टूथ ज्योमेट्री चुनना
सामग्री
अनुशंसित टूथ प्रकार
सिफारिश के कारण
कार्बन स्टील
सिंगल कट
आक्रामक कटिंग
स्टेनलेस स्टील
डबल कट
गर्मी के तहत स्थिरता
हार्डन्ड स्टील
डबल कट
गर्मी के तहत स्थिरता
एल्यूमीनियम
एल्यूमीनियम कट
क्लीन कटिंग
टाइटेनियम
डबल कट
गर्मी के तहत स्थिरता
पीतल/कॉपर
एल्यूमीनियम कट
क्लीन कटिंग
अक्सर पूछे जाने वाले प्रश्न - खरीदार यह भी पूछते हैं
Q1: कौन सा कार्बाइड बर्र टूथ प्रकार सबसे लंबे समय तक चलता है?
डबल कट बर्र्स आम तौर पर स्पीड और टूल लाइफ के बीच सबसे अच्छा संतुलन प्रदान करते हैं।
Q2: क्या मैं विशेष टूथ ज्योमेट्री का अनुरोध कर सकता हूँ?
हाँ - वॉल्यूम ऑर्डर के लिए टूथ डिज़ाइन का OEM कस्टमाइज़ेशन उपलब्ध है।
Q3: स्टेनलेस स्टील के लिए कौन सा टूथ प्रकार सबसे अच्छा है?
डबल कट बर्र्स - हार्डनिंग को कम करते हैं, स्मूथ कंट्रोल।
निष्कर्ष
टूथ ज्योमेट्री सीधे कटिंग स्पीड, चिप रिमूवल, सरफेस फिनिश, हीट और टूल लाइफ को नियंत्रित करती है। सही टूथ डिज़ाइन चुनने का मतलब है उच्च प्रदर्शन और कम टूलिंग लागत।
हम वैश्विक टूल डिस्ट्रीब्यूटर्स और औद्योगिक उपयोगकर्ताओं के लिए टंगस्टन कार्बाइड रोटरी बर्र्स का निर्माण करते हैं। हमारे निम्नलिखित मुख्य फायदे हैं:
- अल्ट्रा-फाइन ग्रेन कार्बाइड WC- CNC 5-एक्सिस प्रिसिजन ग्राइंडिंग
- हाई-स्ट्रेंथ सिल्वर ब्रेज़िंग
- स्टैंडर्ड और कस्टमाइज़्ड टूथ ज्योमेट्री
- बल्क फैक्ट्री प्राइस + फास्ट
शिपयार्ड कार्बाइड रोटरी बर के लिए सबसे अधिक मांग वाले परिचालन वातावरणों में से एक का प्रतिनिधित्व करते हैं। जहाज निर्माण और समुद्री निर्माण के लिए उपकरण की आपूर्ति करते समय, ऑफ-द-शेल्फ मानक शायद ही कभी पर्याप्त होते हैं। शॉप फ्लोर की वास्तविक मांगों को पूरा करने के लिए सटीक इंजीनियरिंग की आवश्यकता होती है - टेलर-निर्मित टूथ ज्यामिति से लेकर अनुकूलित कच्चे माल की ग्रेड और अनाज के आकार तक।
शिपयार्ड संचालन की परिचालन वास्तविकताओं को समझना
शिपयार्ड सतह की तैयारी को निरंतर, भारी-ड्यूटी रफ ग्राइंडिंग की विशेषता है। ऑपरेटर अक्सर उच्च-टॉर्क वायवीय डाई ग्राइंडर का उपयोग करके, लंबे समय तक भारी भार के तहत, मोटी स्टील प्लेटों, भारी वेल्ड सीम, वेल्ड स्पैटर, मोटी मिल स्केल और जिद्दी जंग से निपटते हैं।
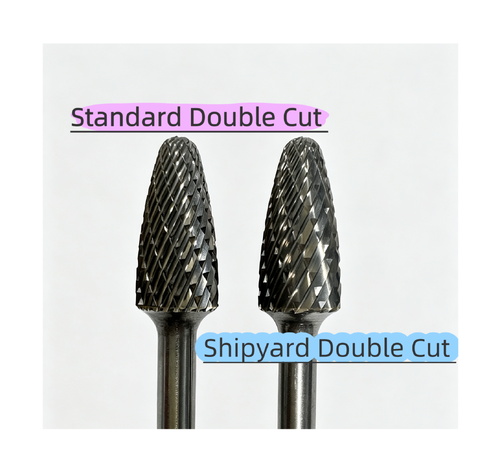
यहां बताया गया है कि इन काम करने की परिस्थितियों में मानक डबल-कट बर हेवी-ड्यूटी शिपयार्ड बर की तुलना कैसे करते हैं:
मुख्य अंतर का विवरण
1. टूथ ज्यामिति और संरचनात्मक डिजाइन (मुख्य अंतर)
मानक डबल कट (मानक 24-टूथ):
डिजाइन सुविधाएँ: संकीर्ण फ्लूट, उच्च टूथ घनत्व, और महीन टूथ पॉइंट।
लक्षित अनुप्रयोग: सामग्री हटाने को सतह फिनिश के साथ संतुलित करने के लिए डिज़ाइन किया गया सामान्य-उद्देश्य मशीनिंग। मोल्ड-मेकिंग, छोटे वर्कपीस, हल्के डिबरिंग और मामूली वेल्ड क्लीनअप के लिए आदर्श।
सीमाएँ: भारी वेल्ड बीड्स या मोटी स्केल पर धकेले जाने पर, मानक फ्लूट आसानी से जाम हो जाते हैं, गर्मी जमा हो जाती है, और समय से पहले टिप चिपिंग से पीड़ित होते हैं। उनमें निरंतर भारी लोडिंग के लिए आवश्यक स्थायित्व की कमी होती है।
शिपयार्ड हेवी-ड्यूटी डबल कट (शिपयार्ड 20-टूथ):
डिजाइन सुविधाएँ: काफी गहरे और व्यापक चिप फ्लूट के साथ व्यापक टूथ पिच। कुल टूथ गणना को लगभग 20 तक कम कर दिया गया है, जिसमें कस्टम रेक एंगल और बढ़ी हुई प्रभाव प्रतिरोध के लिए प्रबलित टूथ रूट शामिल हैं।
लक्षित अनुप्रयोग: शिप प्लेटों पर बड़े वेल्ड सीम, भारी स्पैटर और मोटी मिल स्केल के लिए विशेष रूप से इंजीनियर की गई हेवी-ड्यूटी स्टॉक रिमूवल।
मुख्य लाभ: उत्कृष्ट चिप क्लीयरेंस लोडिंग और जलने से रोकता है, यहां तक कि उच्च ऑपरेटर दबाव में भी। प्रबलित कटर हेड प्रभाव के तहत चिपिंग का विरोध करते हैं, अधिकतम धातु हटाने की दर (एमआरआर) और काफी लंबे टूल जीवन प्रदान करते हैं।
समझौता:एक खुरदरी सतह प्रोफ़ाइल छोड़ता है, जिससे यह महीन फिनिशिंग के बजाय प्राथमिक सामग्री हटाने के लिए सबसे उपयुक्त होता है।
2. कार्बाइड ग्रेड और धातु विज्ञान
मानक डबल कट: रोजमर्रा की मशीनिंग के लिए उपयुक्त मानक फाइन-ग्रेन टंगस्टन कार्बाइड का उपयोग करता है। निचले स्तर के बाजार के विकल्प अक्सर मोटे दाने का उपयोग करते हैं जो तीव्र गर्मी के तहत जल्दी खराब हो जाते हैं।
शिपयार्ड स्पेशल: अल्ट्रा-फाइन ग्रेन टंगस्टन कार्बाइड के साथ तैयार किया गया, जो बेहतर ट्रांसवर्स रप्चर स्ट्रेंथ (टीआरएस) और उच्च-तापमान कठोरता ("रेड हार्डनेस") प्रदान करता है। क्योंकि निरंतर ग्राइंडिंग अत्यधिक गर्मी उत्पन्न करती है, शिपयार्ड-ग्रेड बर एनीलिंग के बिना बहुत लंबे समय तक एज शार्पनेस बनाए रखते हैं। चुनिंदा उच्च-ग्रेड संस्करणों में विस्तारित सेवा जीवन के लिए विशेष घर्षण-प्रतिरोधी कोटिंग्स भी होती हैं।
3. प्राथमिक अनुप्रयोग वातावरण
मानक डबल कट: मशीन की दुकानें, टूल और डाई मेकिंग, हल्की फाउंड्री का काम, और स्टेनलेस स्टील या छोटे स्टील घटकों की अर्ध-फिनिशिंग।
शिपयार्ड स्पेशल: शिपयार्ड, अपतटीय निर्माण, संरचनात्मक स्टील निर्माण, और भारी मशीनरी निर्माण जिसमें मोटी प्लेट वेल्ड और जंग की परतों पर लंबे समय तक चलने वाली रफ ग्राइंडिंग की आवश्यकता होती है।
4. ऑपरेटर हैंडलिंग और ग्राइंडिंग दक्षता
मानक डबल कट: कम कटिंग प्रतिरोध, न्यूनतम कंपन और एक चिकनी सतह फिनिश प्रदान करता है। हालांकि, स्टॉक हटाने की दर सीमित है, और भारी फीड के तहत टूल रुक सकता है या धीमा हो सकता है।
शिपयार्ड स्पेशल: मोटी वेल्ड को जल्दी से साफ करने के लिए आक्रामक काटने और तेजी से धातु हटाने की पेशकश करता है। ऑपरेटरों को खुरदुरे काम पर तेजी से चक्र समय का अनुभव होता है, हालांकि नौकरी विनिर्देशों के आधार पर द्वितीयक फिनिशिंग की आवश्यकता हो सकती है।
सिफारिश
सही रोटरी बर ज्यामिति का चयन सीधे आपकी परिचालन दक्षता और उपभोज्य लागत को प्रभावित करता है। ऑर्डर करने से पहले, अपने विशिष्ट कार्यस्थल की स्थिति और लक्षित सामग्री को हमारी तकनीकी टीम के साथ साझा करें ताकि हम आपके आवेदन के लिए इष्टतम बर कॉन्फ़िगरेशन की सिफारिश कर सकें।